
Malowanie proszkowe dużych elementów jest możliwe, jeśli detal mieści się w piecu, a lakiernia dopasuje przygotowanie powierzchni, zawieszenie i czas wypalania do masy oraz kształtu konstrukcji. O wyniku decydują trzy czynniki: wymiary pieca, grubość ścianek elementu i materiał podłoża, czyli stal czarna, ocynk albo aluminium. W Xanti maksymalny wymiar malowanego detalu to 7 × 2,2 × 1,5 m, bo na tyle pozwala piec do polimeryzacji.
Brama przesuwna, rama maszyny i belka konstrukcyjna przechodzą te same etapy co mały uchwyt: mycie, obróbkę powierzchni, natrysk elektrostatyczny i utwardzanie w temperaturze 140-200°C. Duży detal dłużej się jednak nagrzewa i stygnie, trudniej go równomiernie pokryć, a przed zawieszeniem w lakierni wymaga zaplanowanego transportu.
Czy da się malować proszkowo duże elementy?
Tak, a granicę wyznacza wielkość pieca. Proszek nakłada się w ten sam sposób na krótki profil i na sześciometrową belkę, ale cały element musi zmieścić się w komorze w jednym cyklu wypalania. Lakiernie nie utwardzają detalu partiami, ponieważ strefa na styku dwóch cykli byłaby wygrzewana dwukrotnie, co grozi zmianą odcienia i połysku powłoki.
Jakie maksymalne gabaryty obsługuje Xanti?
Xanti maluje elementy o wymiarach do 7 × 2,2 × 1,5 m, czyli długości 7 m, wysokości 2,2 m i szerokości 1,5 m. W jednym cyklu mieści się więc przęsło ogrodzenia, skrzydło bramy, rama przyczepy, słup oświetleniowy albo regał magazynowy. Dopuszczalną masę detalu i sposób jego zawieszenia ustala się przy wycenie, bo zależą od kształtu konstrukcji i liczby punktów mocowania.
Co utrudnia malowanie proszkowe elementów wielkogabarytowych?
Przy dużych detalach na jakość powłoki wpływają cztery zjawiska, które przy drobnych częściach są mało odczuwalne. Każde z nich da się opanować, jeśli lakiernia uwzględni je przed rozpoczęciem pracy.
Dlaczego duży element dłużej się nagrzewa?
Farba proszkowa utwardza się w zależności od temperatury samego metalu, a grubościenny element osiąga ją znacznie później niż powietrze w piecu. Orientacyjnie stal o grubości 1 mm potrzebuje około 6 minut na nagrzanie, a każdy kolejny milimetr ścianki dodaje mniej więcej 3 minuty, do czego dolicza się czas utwardzania z karty technicznej farby. Jeśli cykl liczy się od chwili załadunku, grube fragmenty pozostają niedoutwardzone, przez co powłoka gorzej trzyma się podłoża i szybciej się zużywa.
Czym jest efekt klatki Faradaya przy malowaniu proszkowym?
Pole elektrostatyczne skupia się na krawędziach i wystających częściach, więc proszek słabo dociera do wewnętrznych narożników, wnęk i przestrzeni między gęsto rozstawionymi prętami. W dużych konstrukcjach spawanych, kratownicach i ramach z usztywnieniami takich miejsc jest wiele. Lakiernik ogranicza ten efekt, obniżając napięcie na pistolecie, dobierając kształt strumienia proszku i pokrywając trudno dostępne strefy przed płaskimi powierzchniami.
Jak transportuje się i zawiesza duży detal?
Element o długości kilku metrów przemieszcza się między stanowiskiem mycia, kabiną i piecem na zawieszkach. Musi więc mieć punkty mocowania, które utrzymają jego ciężar i zapewnią uziemienie niezbędne przy natrysku elektrostatycznym. Najlepiej sprawdzają się otwory technologiczne zaplanowane już na etapie projektu. Xanti oferuje też możliwość odbioru i transportu detali, a szczegóły ustala się przy wycenie.
Dlaczego przygotowanie dużej powierzchni wymaga więcej uwagi?
Na kilkunastu metrach kwadratowych blachy łatwiej przeoczyć resztki oleju, zgorzeliny lub rdzy, a jedno zabrudzone miejsce wystarczy, żeby po kilku miesiącach pojawił się odprysk. Dlatego duże elementy myje się i czyści etapami, a po obróbce kontroluje się całą powierzchnię, łącznie ze spawami i krawędziami.
Jak wygląda malowanie proszkowe dużych gabarytów krok po kroku?
Proces składa się z czterech etapów wykonywanych zawsze w tej samej kolejności. Parametry każdego z nich dobiera się do materiału, grubości ścianek i warunków, w jakich element będzie pracował.
Krok 1: ocena elementu i przygotowanie powierzchni
Lakiernia sprawdza stan podłoża, obecność starych powłok, rdzy i spawów, a następnie dobiera metodę czyszczenia. Zakres przygotowania zależy przede wszystkim od materiału:
Materiał | Typowe zanieczyszczenia | Przygotowanie przed malowaniem | Na co zwrócić uwagę |
Stal czarna | Olej, zgorzelina walcownicza, rdza, żużel przy spawach | Odtłuszczanie chemiczne, piaskowanie lub szlifowanie, odpylenie | Zgorzelina i rdza pod powłoką osłabiają przyczepność, a chropowatość poprawia zakotwiczenie farby |
Stal ocynkowana | Warstwa pasywacyjna, biała korozja, nacieki cynku | Odtłuszczanie, usunięcie pasywacji, lekka obróbka strumieniowa lub miejscowe szlifowanie nacieków | Gaz uwięziony w porach cynku, który podczas wypalania tworzy pęcherze i kratery |
Aluminium | Tlenki, smary po obróbce, pył po cięciu | Odtłuszczanie, trawienie, powłoka konwersyjna (chromowa lub bezchromowa) | Bez powłoki konwersyjnej słabnie przyczepność i ochrona przed korozją pod farbą |
Stal ocynkowana przyjmuje farbę proszkową, ale malowanie proszkowe ocynku wymaga usunięcia pasywacji i odpowiednio dobranego wygrzewania, bo z porów cynku podczas wypalania uwalnia się gaz. Pęcherzom zapobiega wstępne wygrzanie elementu przed natryskiem oraz utwardzanie powłoki w niższej temperaturze przez dłuższy czas. Na dużych konstrukcjach ocynkowanych problem nasila się przy spawach i w zamkniętych profilach, gdzie cynk osadza się nierównomiernie.
Krok 2: aplikacja farby i grubość powłoki
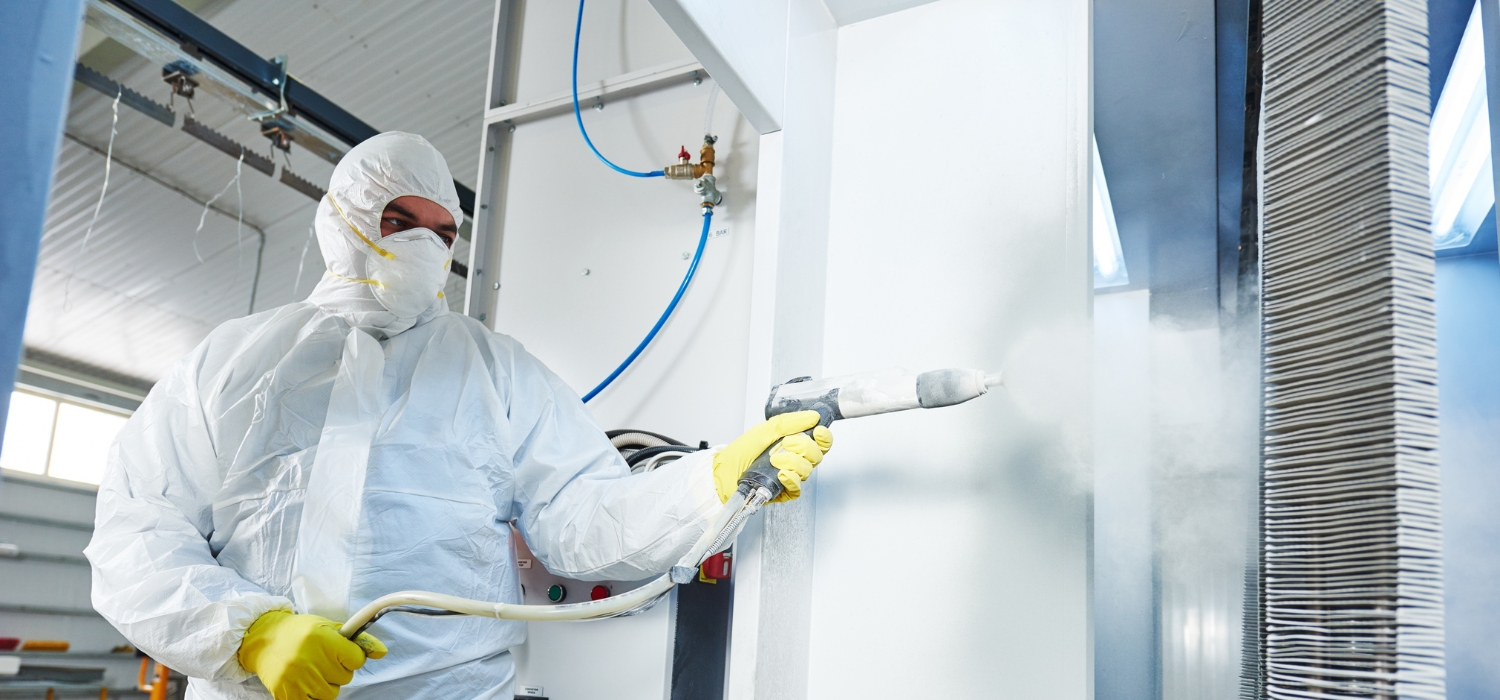
Proszek nakłada się pistoletem elektrostatycznym w kabinie lakierniczej. Naładowane cząsteczki osiadają na uziemionym elemencie, a nadmiar trafia do odzysku. Przy dużym detalu lakiernik pracuje sekcjami i kontroluje grubość warstwy na krawędziach, w narożnikach i na płaskich powierzchniach, bo każde z tych miejsc przyjmuje proszek w innym stopniu.
W typowych zastosowaniach dekoracyjnych i ochronnych powłoka ma około 60-80 µm, a przy podwyższonych wymaganiach antykorozyjnych i ochronie krawędzi 80-120 µm. Równomierność warstwy na całej długości elementu w dużej mierze decyduje o tym, jaka jest trwałość malowania proszkowego konstrukcji pracującej na zewnątrz, ponieważ zbyt cienko pokryte krawędzie jako pierwsze ulegają korozji.
Krok 3: wypalanie, czyli polimeryzacja
Element wjeżdża do pieca, gdzie w temperaturze 140-200°C proszek topi się, rozpływa i sieciuje, tworząc twardą, szczelną powłokę. Czas utwardzania liczy się od chwili, gdy metal osiągnie temperaturę podaną w karcie technicznej farby. Przy grubościennych konstrukcjach cykl jest więc dłuższy niż przy blasze. Przy elementach łączących cienkie i grube części lakiernia dobiera parametry tak, żeby grube fragmenty zostały w pełni utwardzone, a cienkie nie uległy przegrzaniu, które powoduje utratę połysku i żółknięcie powłoki.
Krok 4: studzenie i kontrola jakości
Po wyjeździe z pieca detal stygnie na zawieszeniu, bo gorąca powłoka łatwo się rysuje, a duża masa metalu oddaje ciepło powoli. Następnie sprawdza się grubość warstwy, krycie w narożnikach oraz jednolitość koloru i połysku. Dopiero po kontroli element zdejmuje się z zawieszek i zabezpiecza do transportu.
Parametry procesu w Xanti
Parametr | Wartość |
Maksymalny wymiar malowanego detalu | 7 × 2,2 × 1,5 m |
Malowane materiały | Stal czarna, stal ocynkowana, aluminium, mosiądz, stopy pochodne |
Przygotowanie powierzchni | Odtłuszczanie chemiczne, mycie ciśnieniowe, szlifowanie, piaskowanie |
Aplikacja farby | Natrysk elektrostatyczny w kabinie lakierniczej |
Typowa grubość powłoki | 60-120 µm, zależnie od przeznaczenia |
Temperatura wypalania | 140-200°C |
Wykończenia | Kolory RAL, mat, połysk, metalik, struktura |
Logistyka | Możliwość odbioru i transportu detali |
Jakie duże elementy można pomalować proszkowo?
W piecu o długości 7 m mieści się wiele konstrukcji wykonywanych przez warsztaty ślusarskie i zakłady produkcyjne, w tym:
bramy przesuwne i skrzydłowe, przęsła ogrodzeń, furtki,
balustrady, schody zewnętrzne, konstrukcje balkonowe,
belki, słupy i kratownice konstrukcji stalowych,
ramy maszyn, przyczep i urządzeń rolniczych,
regały magazynowe, stelaże i obudowy techniczne,
profile i elementy aluminiowe do zabudów i fasad.
Z usługi, jaką jest lakierowanie proszkowe wielkogabarytowe, korzystają głównie firmy budowlane, producenci ogrodzeń i konstrukcji stalowych, firmy z branży maszynowej i rolniczej oraz producenci mebli metalowych. Zlecenia obejmują pojedyncze sztuki dla klientów indywidualnych i serie produkcyjne.
Obróbka CNC i malowanie w jednym zakładzie
Xanti łączy lakiernię z obróbką CNC. Na 5-osiowym centrum obróbczym z kabiną SATELLITE XTE firma tnie profile, wycina otwory, frezuje i gwintuje elementy z aluminium i jego stopów o długości do 8,2 m. Jeśli detal po obróbce ma trafić do malowania, otwory montażowe i technologiczne wykonuje się przed natryskiem, więc powłoki nie trzeba później naruszać wierceniem.
Wykonanie obu etapów w jednym miejscu skraca czas realizacji, bo element nie jest przewożony między dwoma wykonawcami. Przy elementach wielkogabarytowych ma to dodatkowe znaczenie, ponieważ każdy załadunek i rozładunek dużej konstrukcji oznacza ryzyko uszkodzeń i dodatkowy koszt transportu.
Od czego zależy cena lakierowania proszkowego wielkogabarytowego?
Każde zlecenie wycenia się indywidualnie, bo na koszt wpływa jednocześnie kilka czynników:
wymiary i powierzchnia do pomalowania oraz liczba sztuk w partii,
materiał i stan podłoża, bo zardzewiała stal wymaga piaskowania, a ocynk usunięcia pasywacji,
stare powłoki, które trzeba usunąć przed malowaniem,
kształt konstrukcji, czyli liczba narożników, wnęk i zamkniętych profili,
masa i grubość ścianek, które wydłużają cykl w piecu,
kolor i wykończenie, w tym efekty specjalne i powłoki z podkładem,
transport, jeśli lakiernia odbiera i dostarcza detale.
Jak przygotować zapytanie o wycenę?
Kompletne zapytanie pozwala przygotować wycenę bez dodatkowych pytań. Powinno zawierać:
wymiary elementu (długość, szerokość, wysokość) i przybliżoną masę,
rodzaj materiału: stal czarna, ocynk ogniowy lub galwaniczny, aluminium,
zdjęcia lub rysunek pokazujące kształt i stan powierzchni,
liczbę sztuk i informację, czy zlecenie będzie się powtarzać,
kolor RAL, stopień połysku i warunki pracy elementu (wnętrze, zewnątrz, kontakt z solą drogową),
miejsca, w których detal można zawiesić, albo informację o otworach technologicznych,
informację, czy potrzebny jest odbiór i transport.
Zapytanie ze zdjęciami i wymiarami można wysłać na adres biuro@xanti.pl albo omówić telefonicznie pod numerem +48 609 811 018.
Podsumowanie
Malowanie proszkowe dużych elementów daje równie trwałą powłokę jak przy małych detalach, jeśli lakiernia uwzględni dłuższe nagrzewanie, efekt klatki Faradaya, bezpieczne zawieszenie i staranne przygotowanie dużej powierzchni. Xanti to lakiernia proszkowa z województwa łódzkiego, działająca w Kraszkowicach koło Wielunia, z piecem pozwalającym malować detale o wymiarach do 7 × 2,2 × 1,5 m. Firma przyjmuje malowanie proszkowe elementów wielkogabarytowych ze stali czarnej, ocynku i aluminium, a elementy aluminiowe może wcześniej obrobić na centrum CNC i odebrać od zamawiającego.